玻璃鋼離心風機的葉輪的技術
發(fā)布者: 91九色蝌蚪環保 時(shí)間:2021/12/8 9:12:52
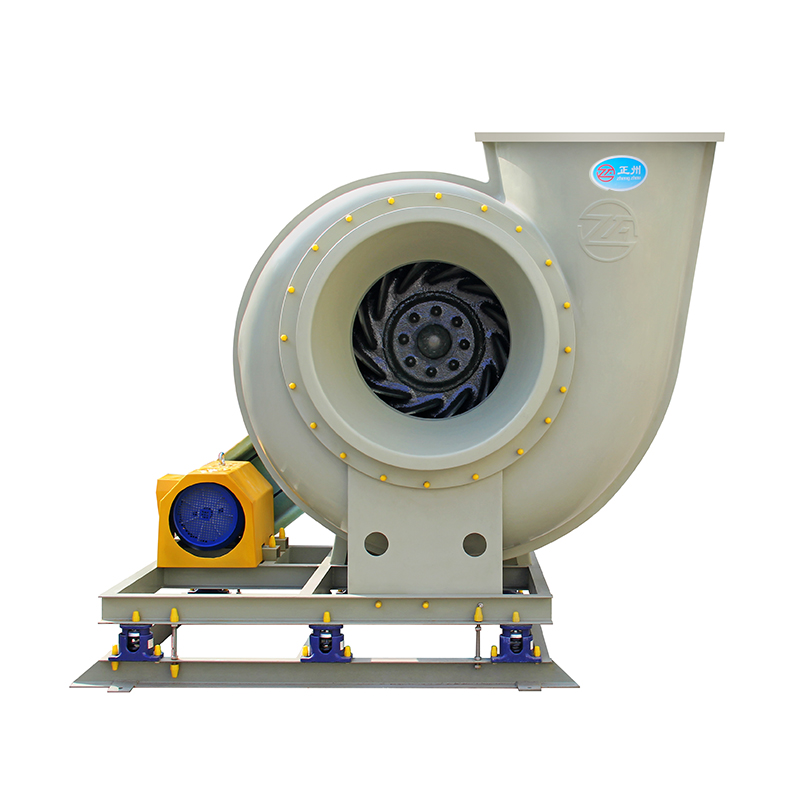
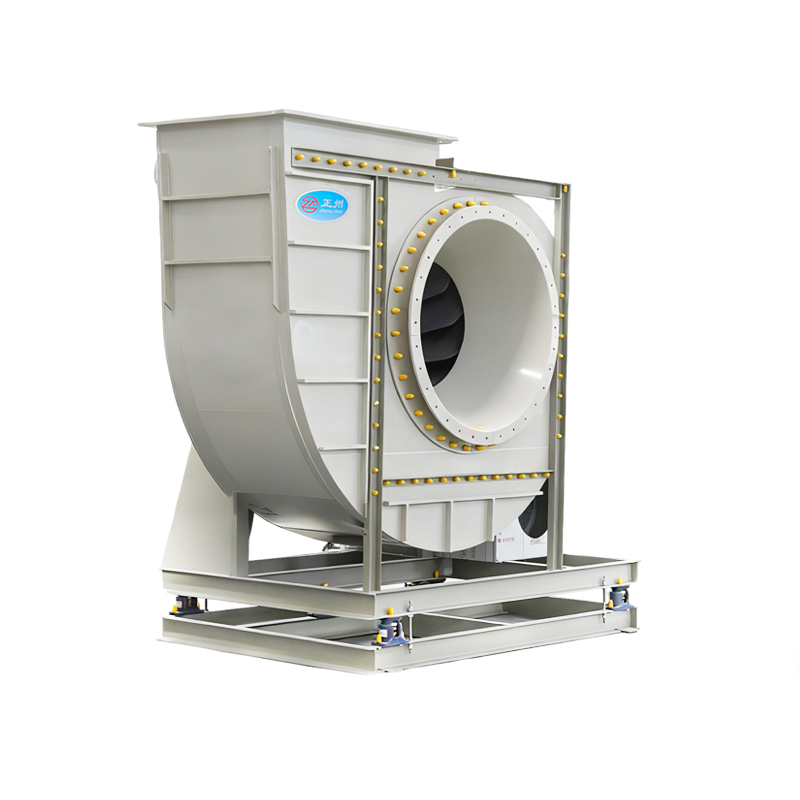
因該型通風機外(wài)形小巧,在主電機上安裝時占用的空間位置不大,用戶對此比較認可。所以在改(gǎi)進時保留了(le)原通風機的蝸殼組件、進風口組件(jiàn)及進氣(qì)箱,主要針對葉輪進行了重新(xīn)核算設(shè)計,以排除原葉輪存在的缺陷。
設計改進時保(bǎo)證(zhèng)了以下幾點:
(1)新葉輪的寬度≤原葉輪的寬度,以保證葉輪與進風口的正常(cháng)距離;
(2)新葉(yè)輪的(de)外徑≤原葉輪的外徑,保證能順(shùn)利安裝;
(3)新葉輪葉片數量少於原葉輪葉片的數量,加工工藝性能優於原(yuán)葉輪的工藝性能(利於各配件的加工成型及葉片與輪盤、輪蓋的總裝);
(4)整體葉輪的強度、剛度大於原葉(yè)輪,同時滿足(zú)風機運行所需要的核心係數;
(5)配裝新葉輪風機的空氣動力性能優於裝配(pèi)原葉輪的風機。
綜合以上各點要求,進行詳細的(de)分析、計算與理論驗證,以(yǐ)保證新設計葉輪的可靠性和空(kōng)氣(qì)動力性能。
該葉輪采用了32個葉片(其(qí)中加強型葉片4個,常規葉片28個),各葉片與輪蓋、輪盤的接(jiē)合部位均要(yào)求滿焊。同時將各葉片厚度增加到3mm,輪盤(pán)厚度增加到5mm,輪蓋的厚度增加到4mm。葉輪裝配改進後,各配件自身的強度增大,保證了(le)焊接組件結構的穩定性和運行的可靠性。
為保證焊接時各葉片與輪盤、輪蓋的垂直度以及在圓周上的均布等分,製作了一(yī)套焊接工裝。因葉片數量減少,各葉(yè)片(piàn)與輪盤、輪蓋間可順利(lì)實施滿焊。焊接時(shí)采取工藝措施,防止葉輪的焊接變(biàn)形(xíng)。葉輪動平衡時所增加的平衡塊(kuài)要焊牢在輪盤、輪蓋內側的相應位(wèi)置。








 189-2315-4326

 首頁


